Artykuł sponsorowany
Dlaczego ta sama piła daje różną krawędź w stali stopowej i nierdzewnej
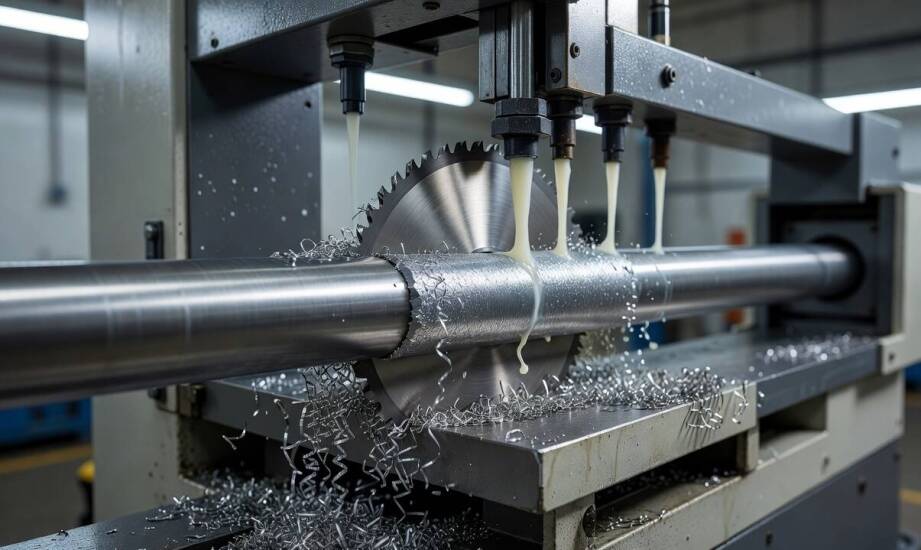
W zakładzie produkującym elementy konstrukcyjne operator przecinarki taśmowej zmienia prędkość taśmy podczas cięcia stali nierdzewnej. Zbyt wysoka wartość sprawia, że krawędź detalu błyskawicznie pokrywa się zadziorami i charakterystycznym niebieskim nalotem. Delikatne obniżenie parametrów skrawania powoduje, że powierzchnia staje się od razu równa i pozbawiona przebarwień. Taka pojedyncza zmiana doskonale pokazuje, jak mocno ustawienia maszyny rzutują na jakość krawędzi oraz przygotowanie materiału do dalszej obróbki.
Parametry skrawania a prostoliniowość rzazu
Wyższe prędkości skrawania sprawdzają się zazwyczaj przy obróbce stali konstrukcyjnej i stopowej. Stal nierdzewna wymaga z kolei wyraźnego spowolnienia taśmy roboczej. Pozwala to skutecznie ograniczyć przegrzewanie materiału oraz niepożądane utwardzanie zgniotowe. Konkretne zakresy prędkości zależą zawsze od grubości ciętego elementu, wytycznych producenta brzeszczotu i sztywności samej maszyny. Zbyt szybkie cięcie generuje niebieskie wióry i przyspiesza zużycie ostrza. Zbyt powolna praca niepotrzebnie wydłuża czas operacji i powoduje tarcie zamiast właściwego skrawania.
Posuw bezpośrednio wpływa na grubość wióra odbieranego z materiału. Grube, przypalone opiłki sygnalizują nadmierny nacisk ramienia. Cienki i pyłowy urobek wskazuje na zbyt mały posuw, co szybko tępi uzębienie. Odpowiednie napięcie taśmy i stabilny docisk utrzymują prostoliniowość rzazu. Zbyt luźna piła zaczyna falować i uciekać od zadanej linii. Nadmierne naprężenie grozi z kolei zerwaniem narzędzia podczas pracy. Ustawienie prowadnic blisko strefy cięcia i sztywne zamocowanie detalu zapobiegają odchyłkom od prostopadłości.
Stal stopowa zachowuje się dość przewidywalnie przy intensywniejszej obróbce, ponieważ efektywnie odprowadza ciepło z miejsca styku ostrza. Nierdzewka charakteryzuje się niską przewodnością cieplną, przez co energia termiczna gromadzi się w detalu. Z tego powodu wymaga ona niższych prędkości oraz obfitego chłodzenia. Brak odpowiedniej emulsji sprawia, że przy krawędzi powstaje utwardzona warstwa. Błyskawicznie niszczy ona zęby piły, tworzy twarde zadziory i prowokuje powstawanie mikropęknięć w strukturze metalu.
Rola taśmy i stabilizacji w przygotowaniu detalu
Wybór odpowiedniej geometrii zębów i podziałki dostosowanej do twardości stopu pozwala skutecznie ograniczyć odchyłki wymiarowe. Zasada ta sprawdza się najlepiej, gdy surowiec jest jednorodny i pewnie trzymany w imadle maszyny. Podczas przecinania długich prętów lub profili cienkościennych kluczowa staje się fizyczna stabilizacja całego układu. Prawidłowe ustawienie ramienia i prowadnic minimalizuje wężykowanie taśmy niezależnie od obrabianego gatunku stali. Niewłaściwy dobór zębów do przekroju skutkuje ukosowaniem rzazu i wymusza zbieranie większych naddatków w kolejnych krokach.
Prawidłowo zrealizowane cięcie piłą taśmową we Wrocławiu stanowi fundament kompleksowej obróbki mechanicznej. Precyzyjne rozkrojenie półfabrykatu warunkuje poprawność późniejszych operacji, takich jak toczenie czy frezowanie CNC. Zakład obróbki skrawaniem Iskra Chmielewski dba o restrykcyjne utrzymanie tolerancji już na etapie przygotowania materiału. Dokładne zwymiarowanie bryły odciąża kolejne stacje robocze i zapobiega ryzyku niezgodności gotowego wyrobu z rygorystyczną dokumentacją techniczną.
Dokładne cięcie u samego źródła procesu zauważalnie zmniejsza liczbę niezbędnych poprawek i ogranicza ilość odpadów produkcyjnych. Operator potrafiący czytać kształt i kolor wiórów może na bieżąco reagować na zachowanie stopu. Skutkuje to uzyskaniem równej krawędzi pozbawionej stref utwardzonych, która od razu trafia na centra obróbcze bez konieczności mozolnego usuwania gratu. Prawidłowe parametry przecinarki chronią w ten sposób ciągłość i przewidywalność całego cyklu produkcyjnego.
Kategorie artykułów
Polecane artykuły
Kiedy powłoka cynkowa na zimno ma sens zamiast cynkowania ogniowego stali
Czym jest szczękowa chirurgia i jakie korzyści przynosi pacjentom?

Obsługa kadrowa w firmie – najważniejsze zasady i aktualne regulacje