Artykuł sponsorowany
Dlaczego wielowarstwowa sklejka brzozowa zachowuje się inaczej przy cięciu laserowym grubszych formatów
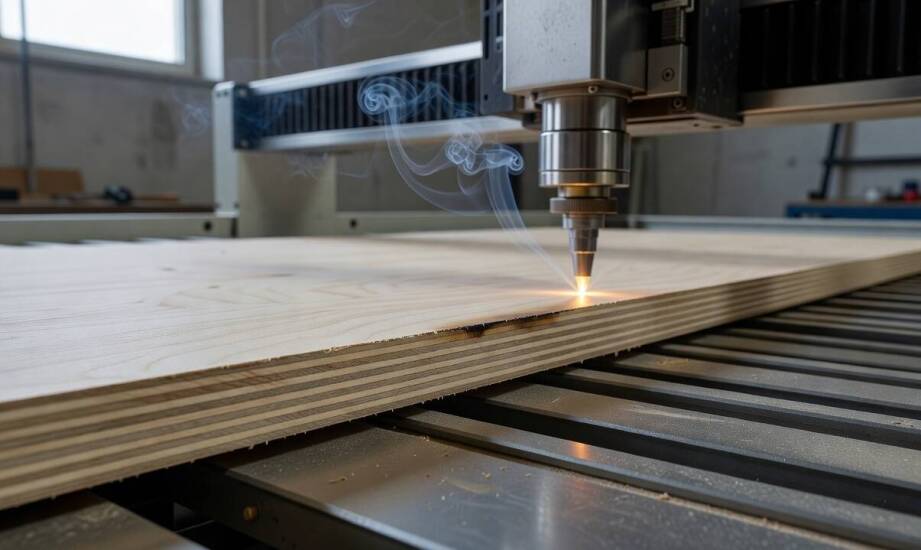
Wielowarstwowa sklejka brzozowa w grubszych formatach reaguje na wiązkę lasera zupełnie inaczej niż standardowe, cienkie arkusze. Zwiększona liczba warstw drewna oraz linii klejowych modyfikuje sposób rozchodzenia się ciepła wewnątrz materiału, co rzutuje na ostateczną jakość obróbki. W cienkich płytach o grubości 3 mm, zazwyczaj składających się tylko z trzech fornirów, maszyna łatwo przecina strukturę w jednym szybkim przejściu. Głowica pracuje wtedy przy niższej mocy i wyższej prędkości posuwu. Grubsze formaty, takie jak arkusze 6 mm czy 9 mm, wymagają dostarczenia znacznie większej porcji energii. Wymusza to drastyczne spowolnienie prędkości roboczej głowicy albo zaprogramowanie kilku kolejnych przebiegów nad tą samą linią cięcia. Taki tryb pracy wydłuża czas ekspozycji krawędzi na ekstremalnie wysoką temperaturę, co mocno podnosi ryzyko silnego przypalenia detalu. W efekcie cięta krawędź nie ma jasnego, miodowego odcienia, lecz staje się ciemna i pokryta drobnym pyłem węglowym.
Wpływ układu fornirów i warstw kleju na cięcie
Arkusz brzozowy o grubości 6 mm składa się przeważnie z pięciu fornirów, natomiast wersja 9 mm posiada ich siedem lub więcej. Każda dodatkowa warstwa drewna oznacza obecność kolejnej spoiny. Linie kleju pochłaniają energię fotonów inaczej niż naturalne włókna drzewne. Stosowane w przemyśle żywice charakteryzują się odmienną temperaturą parowania niż samo drewno. Powoduje to miejscowe spowolnienie penetracji wiązki i skutkuje powstawaniem mocno zwęglonych, ciemnych pasów na krawędziach wycinanego detalu.
Krzyżowy układ fornirów świetnie usztywnia płytę, ale stanowi techniczne wyzwanie dla obróbki termicznej. Taka budowa sprawia, że ciepło rozchodzi się na przemian wzdłuż i w poprzek włókien. Włókna ułożone równolegle do kierunku cięcia przewodzą temperaturę inaczej niż te ułożone prostopadle. Prowadzi to do nieregularnego formowania się strefy wpływu cieplnego wokół szczeliny roboczej. Przy głębokim cięciu grubszych elementów wiązka traci swoją pierwotną ostrość skupienia, a pole robocze ulega niekorzystnemu poszerzeniu.
Same spoiny pełnią podczas cięcia funkcję trudnych do spenetrowania barier termicznych. Kiedy strumień fotonów uderza w warstwę żywicy, znaczna część generowanej mocy idzie na odparowanie chemii, a reszta energii rozprasza się na boki. Regularna zmiana orientacji słojów w kolejnych płatach drewna zaburza prostoliniowe odprowadzanie ciepła. Skutkuje to widoczną zmiennością szerokości szczeliny i utrudnia utrzymanie ścisłych tolerancji wymiarowych przy skomplikowanych projektach.
Wyzwania produkcyjne podczas cięcia grubych arkuszy
Podczas przemysłowej produkcji seryjnej z wykorzystaniem grubych płyt pojawiają się trzy główne trudności: nieregularność krawędzi, efekt stożkowatości oraz silne miejscowe przypalenia. Zjawisko stożkowania wynika bezpośrednio z optycznej geometrii narzędzia. Skupiony promień lasera na większej głębokości przyjmuje kształt rozszerzającego się stożka, przez co szczelina staje się zauważalnie szersza u dołu niż na powierzchni materiału. Miejscowe zwęglenia powstają najczęściej tuż przy wewnętrznych spoinach, gdzie zogniskowane światło musi pracować znacznie dłużej. Naturalne wahania gęstości poszczególnych płatów drewna oraz miejscowe skoki wilgotności dodatkowo pogłębiają problem chropowatości brzegów. Woda zawarta w strukturze pochłania ogromne ilości energii podczas parowania, co zakłóca stabilność mocy docierającej do niższych warstw.
Start produkcji zależy w dużej mierze od fizycznego przygotowania samego arkusza roboczego. Rozmiar płyty rzutuje na jej stabilność na stole roboczym plotera. Duże formaty wykazują naturalną tendencję do lekkiego pofalowania, co w trakcie cięcia ciągle zmienia odległość materiału od soczewki i przesuwa punkt ogniskowania. Idealna płaskość powierzchni oraz odpowiednia konstrukcja rusztu podpierającego gwarantują skuteczne odprowadzanie dymu. Brak właściwego przedmuchu od dołu sprawia, że gorące gazy kumulują się pod płytą, wywołując wtórne opalenia spodu ciętych detali. Ciśnienie powietrza z kompresora musi wydmuchiwać urobione cząstki w dół szczeliny, zapobiegając ich powtórnemu zapłonowi.
Wielowarstwowa budowa grubych płyt wymaga odpowiedniego podejścia do kalibracji parametrów sprzętu. Przed uruchomieniem seryjnej obróbki należy przeanalizować liczbę wewnętrznych spoin, typ zastosowanej żywicy klejącej oraz ogólną wilgotność materiału. Świadomość tych zmiennych ułatwia operatorom znalezienie balansu między prędkością posuwu a mocą roboczą urządzenia. Dedykowana sklejka laserowa skutecznie minimalizuje część tych technologicznych barier dzięki specjalnie selekcjonowanym, jednorodnym fornirom, które są wolne od sęków i wewnętrznych pęknięć. Półprodukty przeznaczone do tak specyficznej obróbki trafiają najczęściej do zakładów z branży meblarskiej oraz warsztatów modelarskich. Na polskim rynku firma Biterum zajmuje się importem i dystrybucją ściśle wyselekcjonowanych płyt drewnopochodnych, dostarczając materiał o ustabilizowanych parametrach gęstości. Zastosowanie surowca o sprawdzonej i równej strukturze pozwala uzyskać gładkie krawędzie cięcia oraz zwiększa precyzję pasowania elementów przestrzennych.
Kategorie artykułów
Polecane artykuły
Kiedy powłoka cynkowa na zimno ma sens zamiast cynkowania ogniowego stali
Czym jest szczękowa chirurgia i jakie korzyści przynosi pacjentom?

Obsługa kadrowa w firmie – najważniejsze zasady i aktualne regulacje