Artykuł sponsorowany
Jak regionalne CNC pomaga utrzymać starą i nową wersję detalu podczas modernizacji maszyny
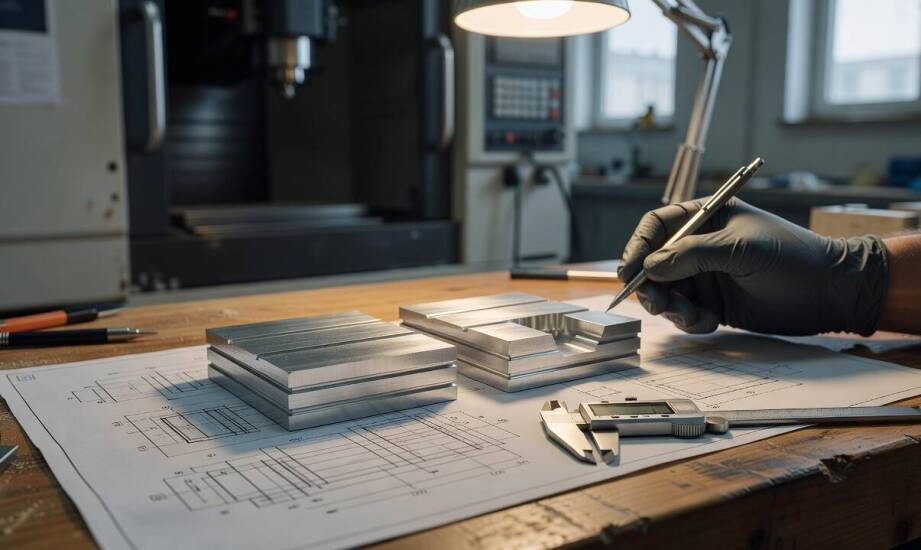
Podczas gruntownej modernizacji maszyny produkcyjnej często występuje sytuacja, w której przez pewien czas muszą funkcjonować dwie wersje tego samego detalu. Pierwsza, starsza generacja, jest na bieżąco eksploatowana w już działających, sprawdzonych urządzeniach, podczas gdy nowa, przeprojektowana część powstaje pod zaktualizowane wymagania techniczne. Taki okres przejściowy pojawia się regularnie przy retrofitach obrabiarek przemysłowych lub wymianie zużytych komponentów w zaawansowanych liniach produkcyjnych. Trzon układu mechanicznego pozostaje zazwyczaj w użyciu, ale jego sterowanie, systemy napędowe lub materiały poszczególnych komponentów ulegają modyfikacji celem zwiększenia wydajności. Współpraca z elastycznym parkiem maszynowym pozwala w takich sytuacjach na równoległą produkcję obu wariantów, co może ograniczyć przestoje do minimum, zapewniając firmie nieprzerwaną realizację zamówień.
Zgodność wymiarów i punktów bazowania w okresie przejściowym
Kluczowym czynnikiem decydującym o udanym utrzymaniu różnych rewizji części jest ścisła kontrola wymiarów i tolerancji. Przemysłowe obrabiarki sterowane numerycznie osiągają dokładności zależne od wybranego procesu, obrabianego materiału i samego przygotowania detalu. Typowe wartości mieszczą się w standardowych granicach roboczych, ale w razie zaistnienia specyficznych potrzeb mogą schodzić do setnych części milimetra. Równoległe wdrażanie starszej i zmodernizowanej wersji wymaga rygorystycznego trzymania się wytycznych projektowych dla każdego zlecenia z osobna. Pomaga to wyeliminować ryzyko ewentualnych rozbieżności przy docelowym pasowaniu podzespołów.
Poza samymi wymiarami liniowymi ogromne znaczenie mają punkty bazowania, które precyzyjnie ustalają położenie przedmiotu względem całego układu współrzędnych maszyny. Praktyka inżynierska oparta na zasadzie 3-2-1 ułatwia poprawne zdefiniowanie baz przestrzennych, odbierając materiałowi kolejne stopnie swobody. Jakakolwiek ingerencja w bazę pierwotną lub wtórną natychmiast przesuwa geometrię części, skutecznie blokując możliwość jej bezproblemowego użycia. Dlatego rzetelnie sporządzona dokumentacja techniczna wyodrębnia wyraźne oznaczenia numerów rewizji, konkretne daty obowiązywania zmian oraz dokładne listy wprowadzonych korekt. Takie rozwiązanie sprzyja zachowaniu pełnej spójności określanej przez wymagania tolerancji geometrycznych (GD&T).
Wyraźne rozdzielenie specyfikacji dla eksploatowanego komponentu i jego ulepszonego odpowiednika bardzo usprawnia codzienną pracę technologów oraz służb utrzymania ruchu. Mechanik analizujący dostarczony schemat od razu identyfikuje, która konkretnie wersja trafia do danego modułu układu mechanicznego. Odpowiednie zarządzanie numeracją chroni przedsiębiorstwa przed krytycznymi pomyłkami wykonawczymi w trakcie realizacji wieloetapowej produkcji.
Ryzyka logistyczne oraz organizacyjne przy rozbudowie parku
Niedostateczna dbałość o rygorystyczne oddzielanie poszczególnych rewizji prowadzi do sporych utrudnień na etapach ostatecznego montażu i bieżącej eksploatacji. Ułamkowe odchylenia w położeniu punktów bazowych albo w średnicy otworów mocujących potrafią wywołać bezpośrednią kolizję elementów, zbyt duże luzy robocze czy nawet przeciążenie układów napędowych. Kwestia ta staje się jeszcze trudniejsza w wewnętrznych procesach magazynowych, gdy na obok siebie zlokalizowanych regałach zalegają podzespoły o zbliżonym wyglądzie, różniące się od wewnątrz zaledwie mikrometrami. Przekazanie na halę montażową nieprawidłowo sklasyfikowanego elementu bezpośrednio paraliżuje trwające prace zespołu naprawczego. Długofalowy brak porządku w wydaniach magazynowych mocno utrudnia serwis starszych maszyn, zwłaszcza w momencie, gdy pierwotny kształt detalu powoli wychodzi z powszechnego użycia.
Aby zminimalizować występowanie takich błędów montażowych, nowoczesne zakłady często decydują się na zlecanie małych serii obu wariantów u sprawdzonych partnerów. Pozwala to na bieżąco kontrolować stany poszczególnych referencji bez sztucznego obciążania własnych linii produkcyjnych. Współpraca ze specjalistami oferującymi zaawansowaną obróbkę skrawaniem CNC w Gdańsku i całym województwie pomorskim zabezpiecza stabilność łańcucha dostaw dla lokalnych integratorów systemów. Szybki, bezproblemowy dostęp do zewnętrznych mocy przerobowych sprawia, że kompletowanie zapasów do serwisowania starszych modeli oraz testowanie nowych serii odbywa się niezwykle płynnie.
Firma SPOROL z Koszwał realizuje obróbkę detali w oparciu o wiedzę techniczną gromadzoną sukcesywnie od 1988 roku. Zakład zajmuje się precyzyjnym wykonywaniem elementów ze stali nierdzewnej, metali nieżelaznych oraz wybranych tworzyw, wykorzystując zaawansowane toczenie i frezowanie. Przedsiębiorstwo dostarcza mechaniczne podzespoły dla wielu producentów maszyn, wspierając przemysł w utrzymywaniu funkcjonalności starszych oraz nowo projektowanych układów sterowania.
Równoległe zachowanie dwóch wersji detalu w czynnym obiegu dobrze porządkuje proces przebudowy infrastruktury fabrycznej, o ile bazuje na rzetelnie prowadzonej dokumentacji projektowej. Selektywne wprowadzanie numerów rewizji oraz delegowanie produkcji do sprawdzonych wykonawców zapewnia inżynierom komfort stopniowego modyfikowania urządzeń, unikając wstrzymywania pracy całego zakładu. Ustrukturyzowane zarządzanie wymiarami ułatwia budowanie bezproblemowego cyklu życia maszyn niezależnie od skali planowanych modyfikacji.
Kategorie artykułów
Polecane artykuły
Kiedy powłoka cynkowa na zimno ma sens zamiast cynkowania ogniowego stali
Czym jest szczękowa chirurgia i jakie korzyści przynosi pacjentom?

Obsługa kadrowa w firmie – najważniejsze zasady i aktualne regulacje